


Ta članek analizira vzroke za ničelno napetost. Osredotočen na pojav ničelne napetosti v bateriji, ki ga povzročajo zareze elektrod. Z odkrivanjem vzroka kratkega stika želimo natančno rešiti težavo in bolje razumeti pomen nadzora zareze elektrod med proizvodnjo.
Eksperimentirajte
1. Priprava baterije
Ta poskus uporablja material litij nikelj kobalt manganat (NCM111) kot pozitivno aktivno snov. Zmešajte pozitivni aktivni material, SP saje, vezivo PVDF in topilo NMP v masnem razmerju 66:2:2:30, da dobite brozgo. Gnojnica je nanesena na 15 μm debelo aluminijasto folijo, prevlečeno z ogljikom, količina nanosa na eni strani pa je 270 g/m2. Pozitivno elektrodo postavite v pečico pri temperaturi (120±3) stopinje, da se suši 24 ur, nato pa se izvede postopek kalandriranja, da postane gostota stisnjene elektrode 3,28 g/cm3. Negativni aktivni material uporablja material litijev titanat Li4Ti5O12. Zmešajte negativni aktivni material, prevodno sredstvo SP saj, vezivo PVDF in topilo NMP v masnem razmerju 52:2:2:44, da dobite brozgo. Anodna zmes je nanesena na aluminijasto folijo, prevlečeno z ogljikom debeline 15 μm, količina nanosa na eni strani pa je 214 g/m2. Negativno elektrodo postavite v pečico pri temperaturi (110±3) stopinje, da se suši 24 ur, nato pa izvedite postopek valjanja, da bo kompaktna gostota kosa elektrode 1,85 g/cm3. Posušeno elektrodo razrežemo na kose širine (136,0±1,0) mm, robovi elektrode pa ne smejo presegati 12 μm. Elektrolit uporablja 1mol/L LiPF6/EC+EMC+DMC (volumensko razmerje 1:1:1). Separator je porozni separator iz polietilena (PE) debeline 20 μm. Zgornji materiali so sestavljeni v 66160 celic s projektno kapaciteto 45 Ah. Po navijanju in sestavljanju je bil zgornji pokrov aluminijaste lupine zvarjen in zatesnjen, poskusne celice pa postavljene v pečico pri temperaturi (85±3) stopinje, da se sušijo 24 ur.
Po sušenju sledi polnjenje baterijskih celic in količina elektrolita je 200 g. Po polnjenju z elektrolitom smo celice pustili stati pri sobni temperaturi 72 ur. Po stanju so bile vse poskusne celice testirane na napetost odprtega tokokroga (OCV) ter zabeležena notranja upornost in napetost baterije.
2. Preizkus polnjenja
Pri izvajanju analize notranjega upora in napetosti za testiranje uporabite tester notranjega upora AC. Uporabite 5V-50visoko natančen sistem testiranja zmogljivosti baterije, da preizkusite zmogljivost polnjenja baterije. Za celice, ki so ostale po polnjenju, pri izvajanju napetostnega preizkusa celico najprej kratko sklenite, da zmanjšate njeno napetost na 0, kar je ničnapetostna celica.
Nato izvedite preizkus polnjenja na ničelni celici. Ko je temperatura okolja (25±3) stopinje, se za polnjenje uporabljajo različni tokovi (kot so 1A, 2A in 3A). Poskusi so bili izvedeni v vrstnem redu od majhnih do velikih in časovno od kratkih do dolgih. Čas polnjenja je bil nastavljen na 5 sekund, 10 sekund in 25 sekund. Po vsakem polnjenju opazujte spremembe napetosti baterije.
3. Preizkus samopraznjenja
Uporabite dvodimenzionalni tester za analizo zareze elektrode. Za analizo notranjega upora in napetosti uporabite tester notranjega upora AC. Uporabite 5V-50visoko natančen sistem za testiranje učinkovitosti baterije za testiranje električne učinkovitosti. Za nadzor temperature celic uporabite škatlo z visoko in nizko temperaturo. Po tem, ko so celice brez napetosti pred nastankom napolnjene, se rezilo stopi in ničelna napetost se ne pojavi več. Preizkusite običajni proces nastajanja te baterije. Postopek oblikovanja je naslednji:
①Ko temperatura visokotemperaturne škatle doseže 120 stopinj, počakajte 120 minut.
②Napolnite z 10-kratnim tokom C do izklopne napetosti 2,8 V, nato preklopite na polnjenje s konstantno napetostjo. Prekinitveni čas polnjenja je 2 uri.
③Počakajte 10 minut.
④Praznjenje z 1.0-kratnim C tokom do izklopne napetosti 1,5 V in nato preklopite na praznjenje s konstantno napetostjo. Prekinitveni čas odvajanja je 2 uri.
⑤ Počakajte 10 minut.
⑥Ponovite korake od 2 do 5 3-krat.
⑦Napolnite z 1.0-kratnim tokom C, čas polnjenja je 0,7 ur, nato napolnite s konstantno napetostjo 2,3 V, izklopni tok je 0,45A. Izvedite samopraznjenje test na oblikovanih celicah. Uporabite metodo testiranja statične napetosti in napetost testirajte najmanj dva meseca. Ko celice pustimo stati pri sobni temperaturi (25±5) stopinj 24 ur, se napetost odprtega tokokroga testira in zabeleži. Nato so celice še naprej stale na sobni temperaturi en mesec in dva meseca, nato pa je bila napetost odprtega tokokroga ponovno testirana in zabeležena.
Rezultati in razprava
1. Primerjava napetosti baterije pred nastankom
Slika 1 prikazuje spremembe napetosti baterije med 1A in 2A polnjenjem ter po koncu polnjenja. Iz slike je razvidno, da lahko ničelno napetostno baterijo približno obravnavamo kot kratek stik, ki ga povzročajo notranji brusi. Baterija zdrži preizkus toka manj kot 2A v 1 minuti. Ko je polnilni tok 1A in 2A, zaradi kratkega stika, ki ga povzročajo notranji brusi, napetost doseže stabilno vrednost in se ne spreminja več. Ko se polnjenje prekine, se napetost hitro vrne na 0.

Še naprej povečujte polnilni tok, spremenite polnilni tok na 3 A in nastavite čas polnjenja na 5 s, 10 s oziroma 25 s. Preizkusna krivulja polnjenja baterije je prikazana na sliki 2.
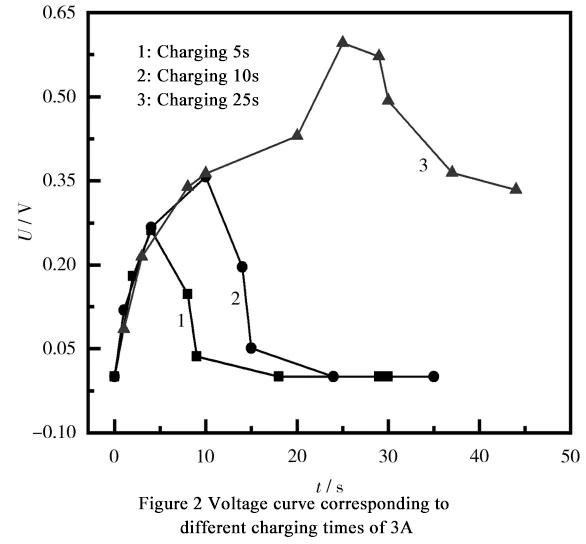
Glede na opazovanje na sliki 2, ko polnilni tok doseže 3 A, je sprememba napetosti baterije podobna tisti pri 1 A in 2 A polnjenju v času polnjenja 5 sekund in 10 sekund. Ko se čas polnjenja podaljšuje, ko čas polnjenja preseže 10 sekund, napetost počasi narašča. Ko čas polnjenja doseže 20 sekund, napetost hitro naraste. Po prenehanju polnjenja napetost počasi pada in prejšnji pojav ničelne napetosti se ne pojavi v kratkem času.
Na podlagi hitrosti spreminjanja napetosti med polnjenjem lahko sklepamo, da so se zareze v notranjosti baterije termično zlile zaradi toplote, ki nastane pri polnjenju. Preden se zareze zlijejo, napetost počasi narašča v 10 do 20 sekundah po začetku polnjenja.
Po 20 sekundah se rezilo zlije in napetost akumulatorja hitro naraste. Po prenehanju polnjenja napetost akumulatorja počasi pada. Treba je omeniti, da po tem, ko se rezilo zlije, kovinske nečistoče še vedno ostanejo v bateriji, kar povzroči hitrejše samopraznjenje kot običajne baterije. Zato je po normalizaciji baterije potrebno preizkusiti njeno stopnjo samopraznjenja.
2. Primerjava samopraznjenja baterije po nastanku
Baterija, izbrana za poskus, je bila napolnjena in izpraznjena v skladu z zgornjim postopkom oblikovanja. Po koraku ⑦ je bilo stanje napolnjenosti (SOC) baterije približno 80 %. Preizkus samopraznjenja baterije je bil izveden pri sobni temperaturi in primerjan z baterijami, ki vsebujejo nečistoče iz iste serije. Podatki o preskusu so prikazani v tabeli 1.

Iz tabele 1 je razvidno, da samopraznjenje baterije, ki ga povzročajo robovi, obstaja in vpliva na sposobnost zadrževanja napolnjenosti baterije. Analiziranje vzrokov za nepravilnosti pri samopraznjenju prek polnilnega toka lahko intuitivno odraža neobičajno stanje razrezov elektrod med proizvodnim procesom.
To kaže, da je treba dodatno okrepiti zahteve za nadzor procesa med proizvodnim procesom in pravočasno vzdrževati rezalnik, da se zagotovi učinkovitost baterije in zmanjšajo varnostna tveganja. Ko je rezilo razpihano, so v elektrodi še vedno kovinske nečistoče.
Glede na podatke o samopraznjenju po merjenju kapacitete akumulatorja lahko sklepamo, da potem, ko je običajni akumulator en mesec na sobni temperaturi, napetost pade za približno 7mV; po dveh mesecih napetost pade za cca 10mV. To kaže, da je stopnja samopraznjenja baterij s čezmernimi robovi večja kot pri običajnih baterijah. Ob upoštevanju napetosti pred nastankom in analize podatkov o samopraznjenju po razdelitvi zmogljivosti je mogoče sklepati, da bodo čezmerne brune povzročile nenormalno zmogljivost zadrževanja napolnjenosti baterije. Zareze na elektrodah baterije ne bodo popolnoma izginile in bodo dolgoročno vplivale na delovanje baterije.
Če povzamemo, robovi negativno vplivajo na delovanje baterije, zato je treba sprejeti ukrepe za zmanjšanje nastajanja robcev med proizvodnim procesom, da zagotovimo učinkovitost in varnost baterije.
Zaključek
V procesu izdelave baterij je nadzor velikosti zarez elektrod ključni parameter. Ko brušenje povzroči kratek stik, bo napetost baterije po polnjenju postala 0. S polnjenjem akumulatorja v kratkem stiku, ki ga povzroča brušenje, z majhnim tokom lahko opazimo stabilno napetost. Ko tok doseže vrednost varovalke, so v bateriji še vedno kovinske nečistoče, ki bodo še naprej vplivale na samopraznjenje baterije, kar ima za posledico večjo stopnjo samopraznjenja kot običajne baterije. To metodo je mogoče uporabiti za prepoznavanje kratkih stikov baterije, ki jih povzročajo robovi med proizvodnjo baterije. Z opazovanjem sprememb v napetosti lahko vodimo okrepitev pregledov opreme za rezanje, izrezovanje in navijanje med proizvodnim procesom baterij, da se izognemo proizvodnji velikih količin nekvalificiranih baterij. Zato je mogoče s polnjenjem baterij v kratkem stiku, ki jih povzročajo robovi, z nizkim tokom in spremljanjem sprememb napetosti, učinkovito prepoznati težave v procesu izdelave baterij in voditi ustrezne procesne kontrole, da se zagotovi kakovost in zmogljivost baterije.


